
Tối ưu layout kho hàng: tăng tốc độ pick-pack | NextX
Trong bối cảnh cạnh tranh gay gắt, tốc độ xử lý đơn hàng là yếu tố sống còn — và tối ưu layout kho hàng chính là nền tảng để bạn rút ngắn thời gian pick-pack xuống mức tối thiểu. Nhiều doanh nghiệp Việt Nam vẫn đang chịu cảnh nhân viên kho đi lại lòng vòng, mất 40–60% thời gian làm việc chỉ để di chuyển thay vì thực sự xử lý hàng. Bài viết này sẽ hướng dẫn từng bước tối ưu layout kho hang toi uu, giúp bạn tăng năng suất và giảm sai sót đáng kể.
1. Đánh Giá Thực Trạng Layout Kho Hàng Hiện Tại
Trước khi tối ưu, bạn cần biết mình đang ở đâu. Hãy dành 1–2 ngày quan sát và ghi chép các chỉ số sau:
Các điểm cần kiểm tra
- Thời gian pick trung bình một đơn hàng là bao lâu?
- Tỷ lệ sai sót khi picking và packing?
- Khoảng cách di chuyển của nhân viên trong ca làm việc (dùng bản đồ nhiệt hoặc quan sát trực tiếp)
- Những khu vực tắc nghẽn thường xuyên xảy ra
- Tần suất nhập/xuất của từng nhóm hàng hóa
Công cụ hỗ trợ đánh giá
Nếu kho đã dùng phần mềm quản lý, hãy xuất báo cáo tần suất xuất kho theo SKU trong 30–90 ngày gần nhất. Dữ liệu này là kim chỉ nam để bạn phân loại hàng hóa theo nguyên tắc ABC — nền tảng của mọi quyết định bố trí layout.
Theo khảo sát ngành logistics Việt Nam, kho hàng chưa tối ưu layout thường lãng phí 30–35% chi phí vận hành do di chuyển không cần thiết. Con số này hoàn toàn có thể cải thiện chỉ bằng cách sắp xếp lại vị trí hàng hóa.
2. Phân Loại Hàng Hóa Theo Nguyên Tắc ABC
Đây là bước quan trọng nhất khi tối ưu layout kho hàng. Nguyên tắc ABC chia hàng hóa thành ba nhóm dựa trên tần suất xuất kho:
| Nhóm | Đặc điểm | Tỷ lệ SKU | Tỷ lệ doanh thu |
|---|---|---|---|
| A | Xuất kho hằng ngày, doanh thu cao | 10–20% | 70–80% |
| B | Xuất kho vài lần/tuần | 20–30% | 15–20% |
| C | Xuất kho ít, doanh thu thấp | 50–70% | 5–10% |
Áp dụng vào sắp xếp vị trí
- Hàng nhóm A: đặt gần cửa xuất hàng nhất, ở độ cao vàng (ngang tầm tay, từ thắt lưng đến vai)
- Hàng nhóm B: đặt ở khu vực trung tâm kho, vẫn dễ tiếp cận
- Hàng nhóm C: đặt xa hơn, có thể ở vị trí thấp hoặc cao, cần thang lấy
Việc phân loại này thôi đã có thể giảm 20–25% quãng đường di chuyển của nhân viên pick hàng mỗi ngày.
3. Thiết Kế Luồng Di Chuyển Một Chiều (Flow Layout)
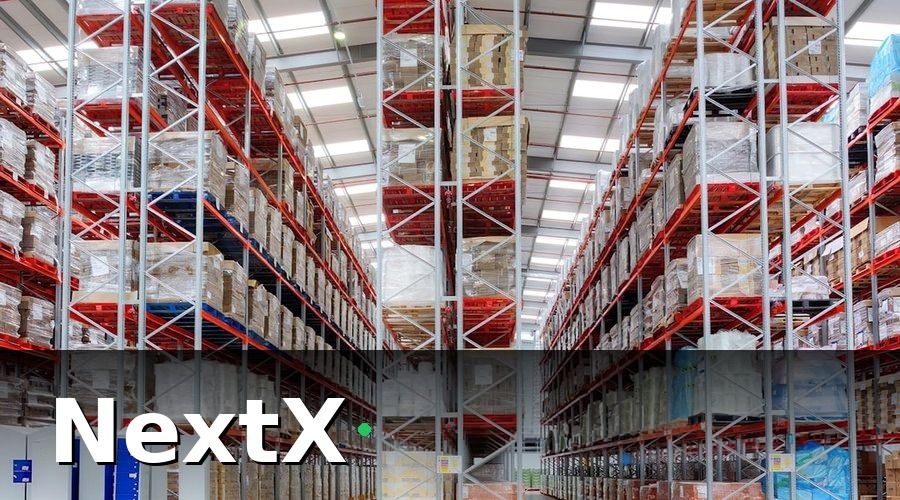
Một trong những nguyên nhân phổ biến nhất khiến kho hàng chậm là nhân viên đi ngược chiều nhau, va chạm xe đẩy và mất thời gian chờ đợi. Giải pháp: thiết kế luồng di chuyển một chiều rõ ràng.
Các mô hình layout phổ biến
Mô hình chữ U (U-shape)
- Khu nhập hàng và xuất hàng cùng phía
- Phù hợp với kho diện tích vừa và nhỏ (<2.000 m²)
- Dễ quản lý, giám sát tập trung
Mô hình chữ I (Through-flow)
- Nhập hàng một đầu, xuất hàng đầu còn lại
- Phù hợp với kho diện tích lớn, lưu lượng cao
- Giảm xung đột giữa xe nâng nhập và xe xuất
Mô hình chữ L (L-shape)
- Tận dụng góc kho, phù hợp mặt bằng không vuông vức
- Cần phân khu rõ ràng để tránh tắc nghẽn tại góc
Quy tắc kẻ vạch và biển báo
Dù chọn mô hình nào, hãy kẻ vạch màu rõ ràng trên sàn:
- Vàng: đường đi của xe nâng
- Trắng: đường đi của người
- Đỏ: khu vực nguy hiểm, cấm đứng
- Xanh: khu staging — nơi tập kết hàng chờ đóng gói
👉 Muốn theo dõi hiệu quả sau khi tái bố trí kho? đặt lịch demo với chuyên gia NextX để xem cách phần mềm hỗ trợ đo lường năng suất kho theo thời gian thực.
4. Tối Ưu Khu Vực Pick-Pack — Trái Tim Của Kho Hàng
Khu pick-pack là nơi quyết định tốc độ xử lý đơn. Dù bạn đã tối ưu layout kho hàng tổng thể, nếu khu này lộn xộn, mọi nỗ lực đều giảm hiệu quả.
Nguyên tắc thiết kế khu pick-pack
1. Gần cửa xuất hàng
Khu pack nên đặt cạnh cửa xuất để giảm quãng đường vận chuyển sau khi đóng gói.
2. Đủ ánh sáng và diện tích thao tác
Mỗi trạm pack cần tối thiểu 1,5 m² diện tích làm việc. Ánh sáng không đủ là nguyên nhân hàng đầu gây nhầm hàng.
3. Dụng cụ đóng gói trong tầm tay
Băng dính, hộp, tem nhãn, máy in — tất cả phải trong vòng 50 cm từ vị trí đứng. Nhân viên không được phải rời trạm để lấy vật tư.
4. Giỏ/xe đẩy chuyên dụng theo tuyến pick
Thay vì nhân viên cầm từng đơn đi pick, hãy thiết kế xe đẩy có ngăn phân chia để có thể pick nhiều đơn cùng lúc (batch picking). Phương pháp này tăng năng suất pick lên 30–50% so với single order picking.
Batch Picking vs. Zone Picking vs. Wave Picking
| Phương pháp | Phù hợp khi | Ưu điểm |
|---|---|---|
| Batch Picking | Kho nhỏ, SKU ít | Giảm đi lại, dễ áp dụng |
| Zone Picking | Kho lớn, nhiều nhân viên | Chuyên môn hóa từng khu |
| Wave Picking | Lưu lượng cao, đơn hàng theo giờ | Đồng bộ với giờ giao hàng |
Các doanh nghiệp như chuỗi siêu thị lớn thường kết hợp zone và wave picking. Bạn có thể tham khảo thêm cách phần mềm quản lý kho hàng cho siêu thị hỗ trợ điều phối các phương pháp này.
5. Ứng Dụng Công Nghệ Để Duy Trì Layout Tối Ưu
Tối ưu layout kho hang toi uu không phải việc làm một lần. Hàng tồn kho thay đổi theo mùa, theo chiến dịch — và layout cũng cần điều chỉnh liên tục. Đây là lúc công nghệ phát huy vai trò.
Barcode và QR Code cho từng vị trí
Gán mã cho từng vị trí lưu trữ (location code). Mỗi kệ, mỗi ô đều có mã riêng. Nhân viên quét mã khi nhập và khi pick — loại bỏ hoàn toàn nhầm lẫn vị trí hàng.
Phần mềm WMS (Warehouse Management System)
Một phần mềm quản lý kho hàng hiện đại sẽ tự động:
- Gợi ý vị trí tối ưu khi nhập hàng mới dựa trên tần suất xuất
- Tạo lộ trình pick ngắn nhất (pick path optimization)
- Cảnh báo khi hàng nhóm A bị đặt sai vị trí
- Báo cáo năng suất pick theo từng nhân viên, từng ca
Tích hợp với phần mềm quản lý bán hàng
Kho không hoạt động độc lập — nó là một mắt xích trong chuỗi từ đặt hàng đến giao hàng. Kết nối kho với phần mềm quản lý kho & bán hàng giúp đơn hàng từ website, sàn TMĐT hay nhân viên sales đổ vào hệ thống ngay lập tức — nhân viên kho nhận lệnh pick trong vài giây thay vì chờ in phiếu tay.
NextX hỗ trợ tích hợp đa kênh bán hàng, tự động hóa luồng đơn hàng và theo dõi tồn kho theo thời gian thực — giúp doanh nghiệp duy trì layout tối ưu và năng suất kho ổn định ngay cả trong mùa cao điểm.
👉 Tìm hiểu chi tiết tính năng và chi phí phù hợp với quy mô kho của bạn: xem bảng giá NextX hoặc liên hệ đội ngũ NextX để được tư vấn miễn phí.
6. Duy Trì và Cải Tiến Layout Liên Tục
Nhiều doanh nghiệp tối ưu layout một lần rồi để yên nhiều năm. Đây là sai lầm phổ biến. Thực tế, layout kho cần được rà soát định kỳ ít nhất 3–6 tháng/lần.
Checklist rà soát layout định kỳ
- [ ] Phân loại lại ABC dựa trên dữ liệu 90 ngày gần nhất
- [ ] Kiểm tra hàng nhóm A có đang ở vị trí vàng không
- [ ] Đo lại thời gian pick trung bình và so sánh với kỳ trước
- [ ] Khảo sát ý kiến nhân viên kho về điểm bất tiện
- [ ] Kiểm tra kẻ vạch, biển báo còn rõ ràng không
- [ ] Rà soát khu staging có bị tồn đọng hàng không
Văn hóa 5S trong kho hàng
Áp dụng 5S (Sàng lọc — Sắp xếp — Sạch sẽ — Săn sóc — Sẵn sàng) là nền tảng để duy trì layout tối ưu bền vững. Không có phần mềm hay quy trình nào hoạt động hiệu quả trong một kho bừa bộn.
Khởi đầu bằng việc loại bỏ tất cả hàng hóa không còn luân chuyển (hàng chết) ra khỏi vị trí kệ chính. Chỉ riêng bước này đã giải phóng 10–15% không gian kho cho hầu hết doanh nghiệp vừa và nhỏ.
Tổng Kết: Lộ Trình Tối Ưu Layout Kho Hàng
Để tóm gọn, đây là lộ trình 6 bước bạn có thể áp dụng ngay:
- Tuần 1: Thu thập dữ liệu tần suất xuất kho, đo thời gian pick hiện tại
- Tuần 2: Phân loại ABC, xác định nhóm A cần di chuyển về vị trí vàng
- Tuần 3: Vẽ lại sơ đồ luồng di chuyển, thiết kế layout mới trên giấy
- Tuần 4: Triển khai bố trí lại, kẻ vạch, gán mã vị trí
- Tuần 5–6: Vận hành thử, đo lại KPI và điều chỉnh
- Định kỳ: Rà soát lại mỗi quý, cập nhật phân loại ABC
Mỗi bước đều có thể được hỗ trợ bởi dữ liệu từ phần mềm quản lý — thay vì đoán mò, bạn ra quyết định dựa trên số liệu thực tế từ hoạt động kho của chính mình.
Nếu bạn muốn xem cách NextX hỗ trợ tối ưu vận hành kho và kết nối với toàn bộ chuỗi bán hàng, đặt lịch demo với chuyên gia NextX — hoàn toàn miễn phí, không cần cam kết.
Câu hỏi thường gặp
Tối ưu layout kho hàng mất bao lâu để thấy kết quả?
Kho nhỏ dưới 500 m² có cần tối ưu layout không?
Phần mềm quản lý kho hàng hỗ trợ tối ưu layout như thế nào?
Để tìm hiểu thêm về các giải pháp phần mềm, hãy truy cập NextX để được tư vấn miễn phí.
Try NextX free for 14 days
Get started →Was this article helpful?